


Az acélcsövek, az autógyártástól a gázcsövekig, vagy ötvözetekből - különféle kémiai elemekből készült fémekből - hegeszthetők, vagy pedig olvasztókemencéből zökkenőmentesen gyárthatók.
Míg a hegesztett csöveket egymással kombinálva kényszerítik, például hevítésre és hűtésre, és nehezebb, szigorúbb alkalmazásokhoz, például vízvezeték és gázszállításhoz használják, a varrat nélküli csöveket nyújtással és üregeléssel hozzák létre könnyűbb és vékonyabb célokra, például kerékpárok és folyadékok szállítása céljából.
A gyártási módszer nagyban hozzájárul az acélcső különféle kiviteli alakjaihoz. Az átmérő és a vastagság megváltoztatása erőssége és rugalmassága közötti különbségeket eredményezhet nagyszabású projekteknél, például gázszállító csővezetékeknél és pontos műszereknél, például injekciós tűknél.
A cső zárt felépítése, legyen az kerek, négyzet alakú vagy bármilyen alakú, bármilyen alkalmazásra alkalmas lehet, a folyadékok áramlásától a korrózió megelőzéséig.
Lépésről lépésre hegesztett és varrat nélküli acélcsövek gyártási folyamata
Az acélcsövek gyártásának átfogó folyamata magában foglalja a nyers acél rúdmá, virágmá, lapává és tuskóvá való átalakítását (amelyek mindegyike hegeszthető anyag), egy csővezeték létrehozását a gyártósoron, és a cső kívánt termékké alakítását.
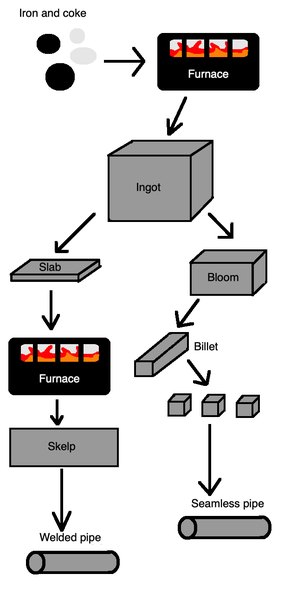
Rúdok, virágzás, lapok és lekerek létrehozása
A vasércet és a kokszt, amely a fűtött szénből gazdag szén-dioxid-tartalmú anyag, kemencében folyékony anyaggá olvadják, majd oxigénnel fújják meg, hogy megolvasztott acélt képezzenek. Ezt az anyagot rúdokká hűtik, nagy acélöntvényekké tárolják és szállítják az anyagokat, amelyeket hengerek között alakítanak ki nagy nyomás alatt.
Néhány rúd az acélhengereken áthalad, amelyek vékonyabb, hosszabb részekké nyújtják őket, hogy virágzást, közbenső termékeket hozzon létre az acél és a vas között. Lemezekre hengerelik, téglalap alakú keresztmetszetű acéldarabokba, egymásra rakott hengerek útján, amelyek a táblákat alakra vágják.
Ezen anyagok kidolgozása csövekbe
Több hengerelő eszköz lapossá válik - ezt egy folyamatnak nevezik, mint a coining - darabokra virágzik. Ezek kerek vagy négyzet alakú keresztmetszetű fémdarabok, amelyek még hosszabbak és vékonyabbak. A repülő ollók pontos helyekre vágják a tuskókat, így a tuskók egymásra rakhatók és zökkenőmentes csőké alakulhatnak.
A táblákat kb. 2, {{1}} Fahrenheit fokra (1, 204 Celsius fokra) melegítjük, amíg el nem formálhatók és később skelpre vékonyodnak, amelyek keskenyek. szalagcsíkok, legfeljebb 0. 25 mérföld (0. 4 kilométer) hosszúak. Az acélt ezután kénsav tartályokkal, majd hideg és meleg vízzel tisztítják, és a csőgyártó üzemekbe szállítják.
Hegesztett és varrat nélküli csövek fejlesztése
Hegesztett csövek esetén egy letekercselőgép felcsavarja a skelpet és átadja azt görgőkön keresztül, hogy az élek meghajlódjanak, és csöveket alakítsanak ki. A hegesztő elektródák elektromos áramot használnak a végek összezárásához, mielőtt egy nagynyomású henger meghúzza. A folyamat olyan gyorsan képes előállítani a csövet, mint percenként 1, 100 láb (335. 3 m).
A varrat nélküli csövek esetében a négyzet alakú darabok hevítése és nagynyomású hengerelése miatt azok a központban lyukkal húzódnak. A hengerművek átszúrják a csövet a kívánt vastagságban és alakban.
További feldolgozás és galvanizálás
A további feldolgozás magában foglalhatja a kiegyenesítést, a menetet (szoros hornyok vágását a csövek végére), vagy borítást cink védőolajjal vagy galvanizálást a rozsda elkerülése érdekében (vagy bármi, ami a&# 39 cső rendeltetéséhez szükséges). A galvanizálás általában magában foglalja a cinkbevonatok elektrokémiai és elektro-lerakódási folyamatait, hogy megvédjék a fémet a korrozív anyagoktól, például a sós vizetől.
A folyamat megakadályozza a káros oxidálószereket a vízben és a levegőben. A cink az oxigén anódjaként cink-oxidot képez, amely vízzel reagálva cink-hidroxidot képez. Ezek a cink-hidroxid-molekulák szén-dioxid hatásának kitéve cink-karbonátot képeznek. Végül egy vékony, áthatolhatatlan, oldhatatlan cink-karbonát-réteg ragaszkodik a cinkhez a fém védelme érdekében.
A vékonyabb formát, az elektrogalvanizálást általában olyan autóalkatrészekben használják, amelyeknél rozsdaálló festéket igényelnek, oly módon, hogy a melegítés csökkenti az alapfémek szilárdságát. Rozsdamentes acélok akkor készülnek, amikor a rozsdamentes alkatrészeket szénacélra galvanizálják.
A csőgyártás története
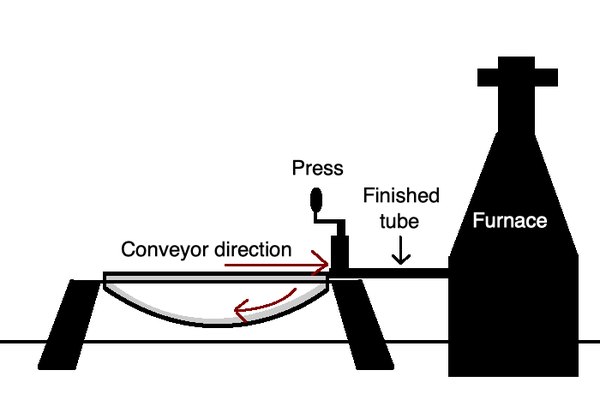
Míg a hegesztett acélcsövek visszamennek a skót William Murdock&mérnökhez, a 39 szénégető lámparendszerének találmánya, amely tömeghordókból készült, hogy széngázt szállítsanak a 1815 -ben, a varrat nélküli csövek&# { {0}}; késő 1880 -ig nem vezettek be benzin és olaj szállítására.
A 19 században a mérnökök újításokat készítettek a csőgyártásban, beleértve James Russell&# 39 mérnöki módszerét, mellyel ejtőkalapácsot használtak olyan lapos vasszalagok hajtogatására és összeillesztésére, amelyeket addig melegítettek, amíg meg nem alakíthatók. 1824.
A következõ évben, Comenius Whitehouse mérnök egy jobb módszerrel fejlesztette ki a tompahegesztést. Ennek során vékony vaslemezeket hevítettek, amelyeket csövekbe gömbörtek és végüket hegesztették. A Whitehouse kúp alakú nyílást használt, hogy az éleket cső alakúra göndörítse, mielőtt hegesztnék őket egy csőbe.
A technológia az autóiparban is elterjedt, és az olaj- és gázszállításhoz további áttörésekkel alkalmazható, például melegformázó csőkönyökkel, hogy hatékonyan előállítsák a hajlított csőtermékeket, és folyamatos csőképződést alakítsanak ki állandó áramlásban.
A (z) 1886 német mérnökök, Reinhard és Max Mannesmann szabadalmazták az első gördülő eljárást, amelynek során különféle darabokból varrat nélküli csöveket hoztak létre az apjuk&# 39 fájlgyárában, Remscheidben. A 1890 években a duó feltalálta a hengergörgetési eljárást, amely az acélcsövek átmérőjének és falvastagságának csökkentésére szolgál a nagyobb tartósság érdekében, amely más technikáikkal GG-összetevőt képez; Mannesmann-folyamat" forradalmasítani az acélcsövek gyártásának területét.
A (z) 1960 számítógépes numerikus vezérlés (CNC) technológiában a mérnökök nagyfrekvenciás indukciós javítógépeket használhatnak a pontosabb eredmények eléréséhez, számítógépes térképekkel bonyolultabb tervekhez, szigorúbb kanyarokhoz és vékonyabb falakhoz. A számítógépes tervezőszoftverek továbbra is még nagyobb pontossággal uralják a mezőt.
Az acélcsövek ereje
Az acélcsövek általában évszázadokon át tarthatnak, és nagy ellenállással bírnak a földgáz és a szennyező anyagok repedéseivel, valamint a metán és a hidrogén áteresztő képességével szemben. Meg lehet szigetelni poliuretánhabbal (PU) a hőenergia megőrzése érdekében, miközben erősek maradnak.
A minőség-ellenőrzési stratégiák olyan módszereket is használhatnak, mint például röntgen használata a csövek méretének felmérésére, és ennek megfelelően történő módosítása a megfigyelt eltérések vagy eltérések függvényében. Ez biztosítja, hogy a csővezetékek meleg vagy nedves környezetben is alkalmazhatók legyenek.


